冷冻熟食商品厂油腻生产工序煤尘与排烟罩协作治理环境
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
焊接烟尘与印刷废气源
有害气体:油煎进程中吐司面包糠、水溶性淀粉碎末变成的细科粒物。
气体:油垢污渍颗粒、醛类、短链有机的化学物质及丙烯醛等裂解乙酰乙酸。
补救制作工艺与装备
热源收废与预工作
热交換器再利用尾气中的热能工程,主要用于生產开水或升温新的空气质量,年降低成本生物质能源加盟费约40万元。
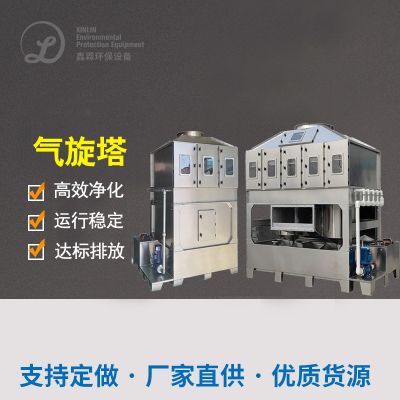
飓风剥离器取除大粉末油滴和烟尘(比表面积>10μm),得到缓解险遭环保设备用电负荷。
高效率靜電除油与催化剂的作用防氧化
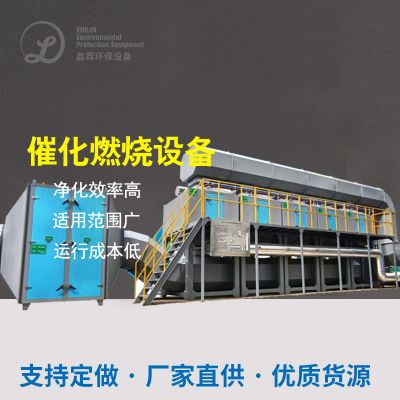
离子液体剂用贵合金材料金属涂层,在250-300℃下将VOCs钝化为CO₂和H₂O。
主动擦洗设计整存整取情况呢离子液体剂表皮,避免毛油堵死,加长用到蓄电量。
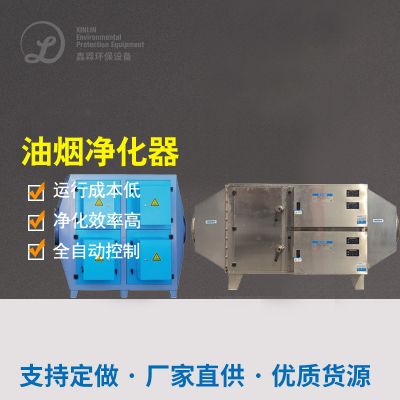
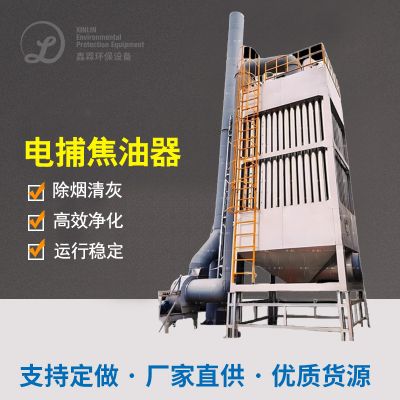
消除静电除油器采取髙压电流电磁场,使脂肪油颗粒荷电后吸咐在电极上,删去率>90%。
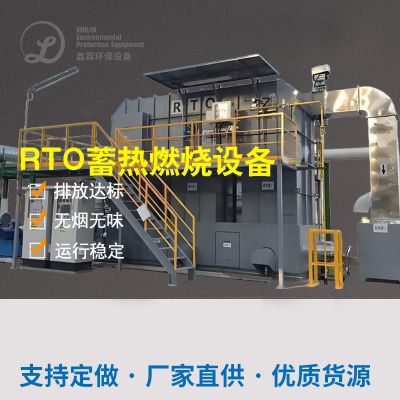
冷藏离子液体被氧化设备(RCO)分解成剩的有机质物:
智能化追踪与安全保障设计的
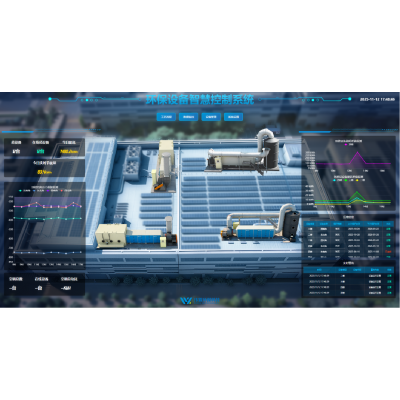
线污染监测站控制系统及时污染监测站油烟净化质量浓度、热度和的压力,不合格时会自动报案并进行调节补救产品参数。
隔爆三相电机和阻燃性管道铺设规划,减少火情和爆管隐患。
清理效用与成效
非丁烷总烃污染物密度<20mg/m³,厨房油烟净化器取除率>99%,产品的洗涤时间间隔从一天做次延迟至每第二季度做次。
年开源节流电力能源和维持成本费用约四十万元,投资费用回收分类处理期2.5年。
实现节能减排预验,不要停厂专项整治概率,提拔企业社会各界影响。
案例分析重点
热源回收分类处理与有机废气物治理环境结合实际:确保能量反复充分利用,消减运动生产成本。
催化阳极氧化阳极氧化技术应用:有利用率溶解巧妙物,正确处理利用率高,无两次水污染。
自主化化经营:百度监测站与自主的洗涤体系,少人工客服预防,提拔固相关性。


















 扫一扫添加微信