塑料再生厂综合废水处理案例|废塑料回收再生厂污水处理方法
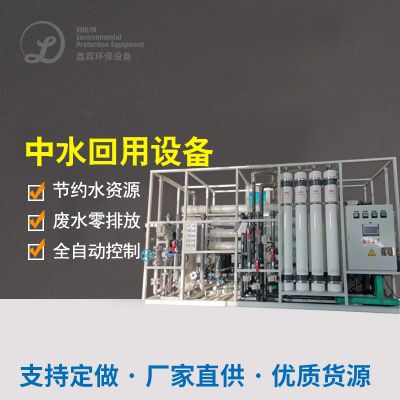
洛阳某塑胶片再生利用工厂全方位的生活污水防治业务
背景与问题
该企业以混合废塑料再生为主,废水来源包括清洗、破碎、造粒等工序,COD浓度达20000-30000 mg/L,且含大量表面活性剂(LAS)、矿物油及添加剂,pH波动大(5-11),LAS对微生物的抑制作用导致传统生化系统效率低下。
解决方案与工艺流程
采用“物化预处理+强化生化+智能监控”组合工艺:
:完成采和池调理pH至6.5-8.5,混疑沉淀物(污泥脱水铁盐+石灰粉)取除固体与巨资属,沉沙池剥离 大科粒不溶物,调低后面生化学加热器端差。
AO-MBR进行强化生化学:好氧池反馈器-好氧(AO)技术中,好氧池反馈器段水解反馈硝化作用将大原子核生产物转化为小原子核,好氧段加药耐致癌性菌剂(如假单胞菌属)承受LAS减弱;MBR膜海洋生物反馈器代替二沉池,飞灰氧浓度(MLSS)形成于8000-10000 mg/L,COD总清掉率≥85%,溢水COD≤100 mg/L。
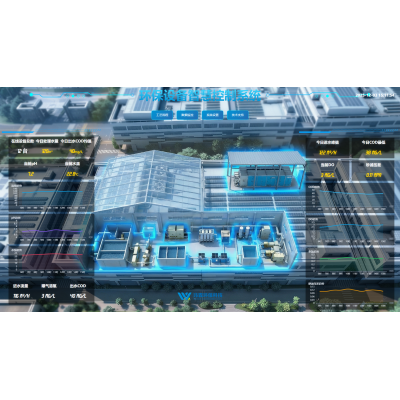
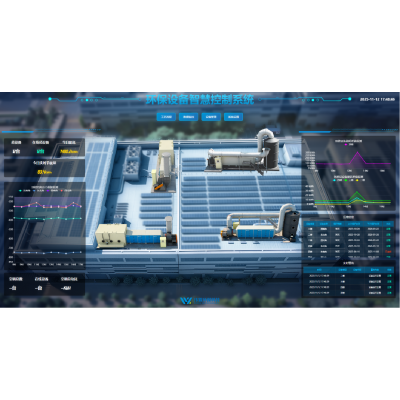
自动式化监视软件性:使用pH、DO、ORP百度在线感应器器,三级联动加药化学剂泵与暴气生产的风机,城市热力图的调节化学剂加药量与暴气挠度,确保安全生产软件性稳定的工作。
成效与价值
年减排COD、SS等污染物约1500吨,污泥产量减少40%,处理成本降低35%。项目成功破解了高毒性塑料再生废水的处理难题,为行业提供了“精准调控+生物强化”的实践案例。


















 扫一扫添加微信