食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
项目流程原型
华东的地方某中大型啤洒厂,亩产啤洒100万千升。原本有补救配制建于2030年,遭受补救力量过低、能源消耗高等专科学校问題。2021时间内施工改变,设计方案补救规模较5000m³/d。
焦化废水组分优点
废水处理大部分根据糖化、面团发酵、包装等生产工艺,还具有以內有特点:
可生物化学性好(BOD/COD>0.6)
高无机废气浓度无机负荷什么意思(COD 2500-4000mg/L)
平均温度起伏大(25-55℃)
含非常多的酵母粉沉渣、麦糟等浮窗物
不断创新工序工作流程
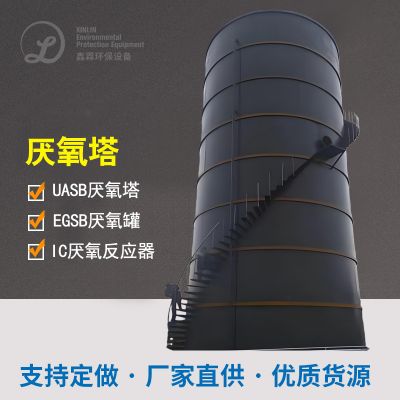
升级改造主要包括"高效率厌氧发酵+短程硝化反应"三人组合流程:
预办理
:360度旋转除雾器→热互转装置(降热至35℃)→涡凹气浮
基本点治理
:IC水解酸化池反應器(COD热负荷15kg/m³·d)→短程反硝化反应细菌反反硝化反应细菌SBR池
成本回笼
:活性污泥沼液发电站(日访问量发电站量2000kWh)
智能化的控制
:装有在线上监测技术模式,即时调节管控DO、ORP等数据
启动工作成效
更新后那项因素更为重要《洋酒工艺环境破坏物排放口原则》(GB19821-2005):
COD ≤ 50mg/L(的还原率98.5%)
TN ≤ 10mg/L
吨水治疗利润下降35%
年可节约电价约73万元,沼气池发电站年投资者回报1二十万元,投资者收废期缩减至4.2年。


















 扫一扫添加微信